Bir Sandalye Atölyede Nasıl Üretilir? Prototipten Teslimata
Bir Sandalye Atölyede Nasıl Üretilir?
Paslanmaz çelik bir sandalye, sırasıyla çizim, prototip, boru kesme ve büküm, kaynak, yüzey işlemi, döşeme ve kalite kontrol adımlarından geçer. Adımlar birbirini kovalar ve her biri bir sonrakinin hata payını belirler. Bükümde 2 derecelik bir sapma kaynakta 5 milimetreye, kaynakta düzeltilmeyen bir gerilim de oturduğunuzda hissedilen bir sallantıya dönüşür.
1. Çizim ve karar
Her şey ölçüyle başlar. Bir sandalyenin oturma yüksekliği, derinliği, sırt açısı ve ayak açıklığı birbirine bağlı değişkenlerdir ve biri değiştiğinde diğerleri yeniden hesaplanır. Standart bir yemek masası 74 ile 76 cm yüksekliğinde olduğu için oturma yüksekliği genelde 44 ile 47 cm aralığına oturur. Move Sandalye bu aralıkta 44,5 cm’dedir, Bold Sandalye daha dik bir duruş için 49 cm’dir.
Bu aşamada malzeme de belirlenir. Gövde için 304 kalite paslanmaz çelik boru seçildiğinde, boru çapı ve cidar kalınlığı hem dayanımı hem de bükülebilecek en küçük yarıçapı belirler. Tasarımın kavisi bükümün fiziksel sınırından daha keskinse çizim değişir, makine değil.
2. Prototip
Ekranda doğru görünen bir form, oturulduğunda yanlış olabilir. Prototip bu yüzden vardır. İlk örnek üretildiğinde bakılan şey görüntü değil davranıştır: ağırlık nasıl dağılıyor, sırt nereye değiyor, ayak açıklığı masaya çarpıyor mu, kalkarken sandalye devrilme eğilimi gösteriyor mu.
Prototip aşamasında yapılan her değişiklik ucuzdur. Aynı değişiklik seri üretimden sonra yapılırsa kalıp, fire ve zaman olarak geri döner. Yalın prototipleme dediğimiz yaklaşım tam olarak bunu hedefler, ayrıntısını yalın prototipleme yazımızda anlattık.
3. Kesme ve büküm
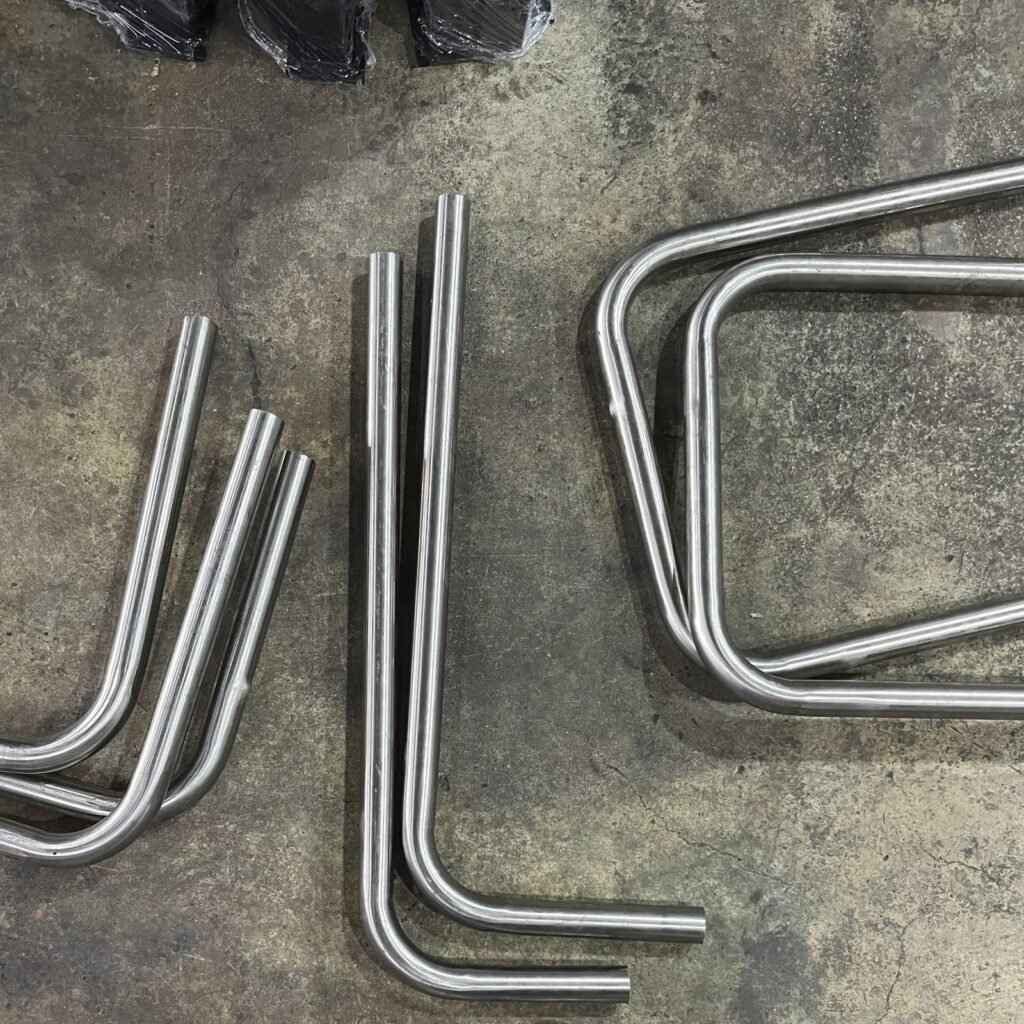
Boru, çizimdeki açılım uzunluğuna göre kesilir. Açılım uzunluğu düz parçaların toplamı değildir, çünkü büküm sırasında malzemenin dış tarafı uzar iç tarafı kısalır. Bu fark hesaba katılmazsa parça tamamlandığında birkaç santimetre kısa ya da uzun çıkar.
Büküm, mobilya üretiminde en çok beceri isteyen adımlardan biridir. Paslanmaz çelik büküldükten sonra bir miktar geri yaylanır, yani 90 derece için tam 90 derece bükmek yetmez, geri yaylanma payı eklenir. Bu pay malzemenin partisine, cidar kalınlığına ve büküm yarıçapına göre değişir, bu yüzden her yeni üretim serisinde deneme parçasıyla doğrulanır.
4. Kaynak ve temizleme
Parçalar kaynakla birleştirilir. Paslanmaz çelikte kaynak iki nedenle hassastır. Birincisi ısı, malzemenin yapısını yerel olarak değiştirir ve kontrolsüz ısı korozyon direncini düşürebilir. 304’ün karbon oranının yüzde 0,08 ile sınırlı tutulması tam olarak bu riski azaltmak içindir.
İkincisi görünüştür. Kaynak dikişi taşlanıp yüzeyle aynı seviyeye getirilmezse birleşim gözle görülür. Kesintisiz bir formun bütün etkisi bu taşlama ve düzeltme işçiliğinde saklıdır. Mobo Bank gibi 100 cm genişliğinde kesintisiz bir gövdede bu iş, üretim süresinin görünenden çok daha büyük bir kısmını alır.
5. Yüzey işlemi
Kaynak ve taşlama sonrası yüzey tek bir karaktere getirilir. Satine bitiş, mekanik fırçalamayla elde edilen yönlü ince çizgilerden oluşur ve ışığı yumuşak kırar. Parlak bitiş ise ilerleyen aşamalı parlatmayla elde edilir ve yüzeyi aynaya yaklaştırır. İki bitiş arasındaki farkı ve günlük kullanımdaki karşılığını krom, satine ve parlak yüzey farkı yazımızda ayrıntılandırdık.
Bu adımda yapılan bir hata sonradan gizlenemez. Boyalı bir üründe yüzey kusuru boyanın altında kalır, paslanmaz çelikte ise yüzeyin kendisi son üründür.
6. Döşeme
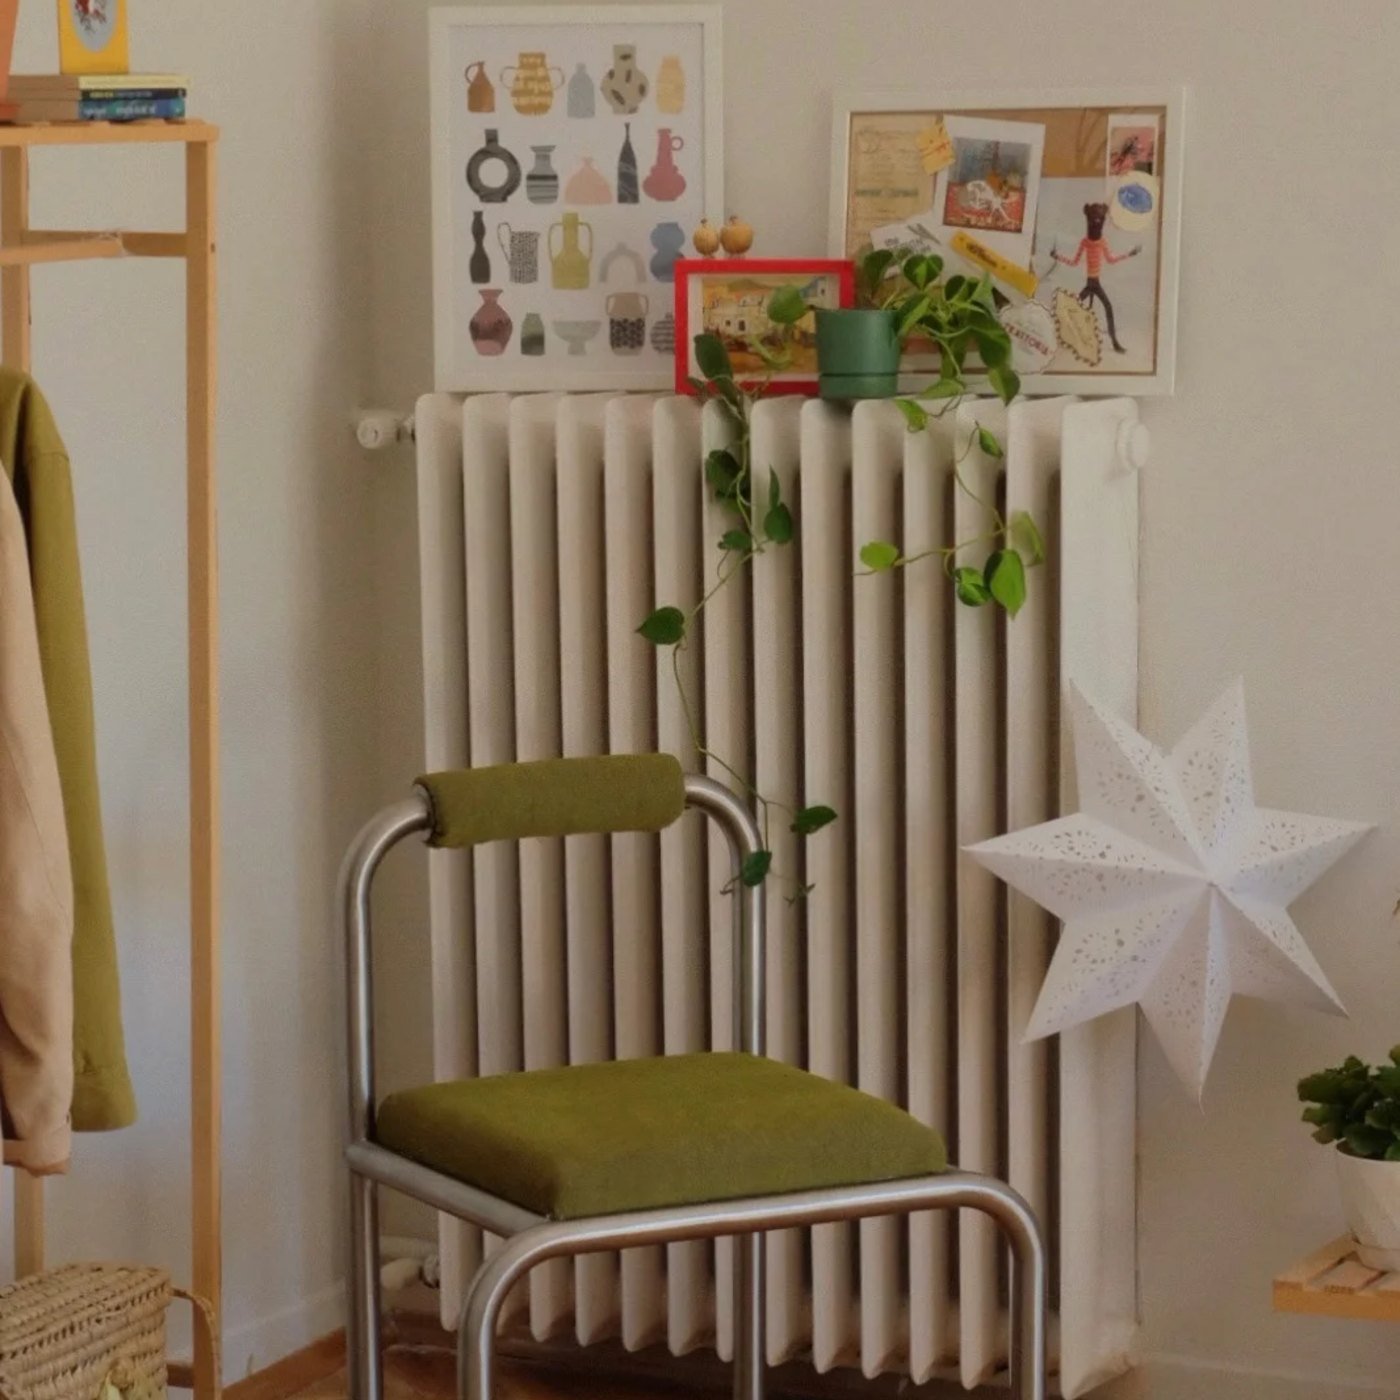
Döşemeli modellerde sünger ve kumaş bu aşamada gelir. Kumaşın gerginliği, dikiş hattının konumu ve köşelerin kıvrılma biçimi oturma konforunu doğrudan etkiler. Cohoo ürünlerinde nubuk, dokuma ve keten dokulu kumaşlar kullanılır. Metalin serin karakterini dengeleyen şey tam olarak burasıdır: oturulan her yüzey kumaşa denk gelir, metal strüktür olarak görünür.
7. Kalite kontrol ve teslimat
Son adımda dört şeye bakılır: dört ayağın da aynı düzlemde olması, kaynak noktalarının tamlığı, yüzeyde iz kalmaması ve döşemenin simetrisi. Düz bir zeminde sallanan bir sandalye, üretimin herhangi bir adımında biriken toleransın toplamıdır ve geri döner.
Cohoo ürünleri sipariş oluşturulduktan sonra yaklaşık 20 iş günü içinde teslim edilir. Bu süre stoktan sevkiyat süresi değildir, ürünün bu adımlardan geçmesi için gereken süredir.
Sık sorulan sorular
Neden hazır stok yerine sipariş üzerine üretim?
Renk, döşeme ve yüzey seçenekleri birleştiğinde tek bir modelin onlarca varyasyonu ortaya çıkar. Hepsini stokta tutmak hem maliyetli hem israftır. Sipariş üzerine üretim, ürünü tam istenen özellikte çıkarır.
Her sandalye birbirinin aynısı mı oluyor?
Ölçüler aynıdır, ama elle yapılan taşlama ve döşeme adımları nedeniyle yüzeyde çok küçük farklar olabilir. Bu bir kusur değil, el işçiliğinin doğal sonucudur.
Üretim süresi neden 20 iş günü?
Büküm, kaynak, yüzey işlemi ve döşeme adımlarının her biri kendi hazırlık ve bekleme süresini taşır. Süreyi kısaltmanın yolu genelde bir adımı atlamaktan geçer ve bu, ürün ömründen çalar.
Kaynaklar: TWI, Avoiding heat tint during welding of stainless steels; Euro Inox, Pickling and passivating stainless steel